


Otomatisasi Penggergajian Logam — Panduan Lapangan
Ketika gergaji bundar berhenti bergantung pada tangan operator, perubahan dari tugas manual menjadi proses yang berulang. Inilah yang penting ketika Anda mengevaluasi mesin gergaji bundar otomatis, dan ketika banyak pembeli membayar lebih atau kurang spesifikasinya.
Berjalanlah ke ujung garis potong batang mana pun, dan Anda akan melihat pemandangan yang sama. Bilahnya diturunkan, operator membuka klemnya, mendorong bagian yang sudah jadi ke samping, mengukur bagian berikutnya, menarik palang ke depan, menjepitnya lagi. Selama shift delapan jam, celah penanganan tersebut menghabiskan waktu lebih lama daripada yang dihabiskan pisau dalam pemotongan.
Cara mengatasinya biasanya bukan dengan pisau yang lebih cepat. Ini adalah mesin yang menutup celah antar pemotongan. Mesin gergaji bundar otomatis mengambil alih pengumpanan batang, penjepitan, penentuan posisi panjang, pemotongan, dan pelepasan komponen dalam siklus berulang — dan urutan itulah, bukan kecepatan bilah, yang mengubah keekonomian segala sesuatu di hilir.
Apa Sebenarnya Fungsi Mesin Gergaji Bundar Otomatis
Mesin gergaji bundar otomatis adalah sel pemotong mandiri yang dibuat di sekitar bilah cakram berputar yang memotong benda kerja ke bawah. Bagian otomatis mengacu pada loop penanganan material yang lengkap: pengumpan batang servo memajukan stok setelah setiap bagian selesai, klem menahan batang di kedua sisi bilah, pengontrol memposisikan bagian pada panjang yang diprogram, dan kepala gergaji berputar melalui urutan pemotongan, pengembalian, dan pelepasan chip tanpa operator di antaranya.
Perbedaan itu lebih penting daripada angka tenaga kuda mana pun. Gergaji semi-otomatis masih bergantung pada operator untuk memposisikan material sebelum setiap pemotongan, sehingga variasi pengukuran kembali ke dalam siklus. Mesin yang sepenuhnya otomatis menghilangkan variasi tersebut, itulah sebabnya mesin ini termasuk dalam diskusi tentang kontrol proses daripada perkakas sederhana.
Apa yang Berubah Saat Mesin Berjalan Sendiri
Perubahan yang paling cepat adalah konsistensi siklus. Penggergajian manual memiliki variabilitas bawaan, karena pengukuran dan penjepitan sedikit berubah pada setiap siklus. Dengan umpan servo dan urutan tetap, mesin mengulangi gerakan yang sama, dan panjang bagian tetap stabil dari bagian ke bagian.
Hasil praktisnya patut mendapat perhatian sebelum Anda membandingkan kutipan:
- Toleransi panjang: gergaji bundar otomatis yang disetel dengan benar menahan ±0,1 hingga ±0,3 mm pada batangan, di mana posisi manual menyimpang ke arah ±1 mm atau lebih buruk.
- Potong persegi: pengumpan bawah yang terkontrol dan penjepitan yang kaku mencegah bilah menyimpang ke samping, sehingga permukaan potongan tetap tegak lurus terhadap sumbu batang.
- Kehidupan pisau: tekanan umpan yang konsisten dan pelumasan kabut otomatis mendistribusikan keausan secara merata, yang berarti lebih banyak pemotongan di antara penggilingan.
- Produktivitas tenaga kerja: satu operator dapat mengawasi beberapa mesin, karena pekerjaannya beralih dari melakukan pemotongan menjadi mengelola hasil.
- Jendela tanpa pengawasan: dengan majalah batangan panjang, mesin dapat menyelesaikan batch setelah shift berakhir.
Bilahnya jarang menjadi penghambat. Penantian di antara pemotongan adalah.
Komponen Utama dan Apa yang Harus Dicermati
Mesin otomatis hanya akan bagus jika komponen terlemahnya. Berikut adalah bagian-bagian yang menentukan kinerja dunia nyata:
| Komponen | Fungsi | Mengapa itu penting |
|---|---|---|
| Mata gergaji | Alat pemotong, biasanya berujung karbida | Menentukan kualitas potongan, kecepatan, dan biaya per bagian |
| Penggerak spindel | Memutar bilah dengan kecepatan konstan | Penggerak langsung menjaga stabilitas kecepatan; penggerak roda gigi cocok untuk pemotongan berat |
| Pengumpan batang servo | Memajukan stok ke panjang yang diprogram | Akurasi pemberian makan secara langsung mengontrol toleransi panjang |
| Menjepit catok | Pegang palang di kedua sisi mata pisau | Cegah getaran dan jaga agar potongan tetap lurus |
| PLC / pengontrol | Menjalankan siklus pemotongan | Keandalan dan kemudahan pemrograman menentukan kegunaan sehari-hari |
| Konveyor pendingin dan chip | Dinginkan bilahnya dan singkirkan serpihan | Mempengaruhi masa pakai blade, kualitas permukaan, dan waktu henti pembersihan |
Konfigurasi Mesin: Mencocokkan Siklus dengan Pekerjaan
Mesin gergaji bundar otomatis hadir dalam konfigurasi yang dapat dikenali, dan perbedaannya memengaruhi produktivitas dan harga.
| Konfigurasi | Paling cocok untuk | Pertukaran |
|---|---|---|
| Manual atau semi-otomatis | Jangka pendek, batch campuran, suku cadang pemeliharaan | Biaya terendah, namun konsistensi siklus bergantung pada operator |
| Sepenuhnya otomatis dengan pengumpan bar | Ulangi batch batangan dan tabung dalam volume sedang hingga tinggi | Investasi lebih tinggi, pengembalian tercepat ketika pemanfaatan tinggi |
| Gergaji bundar karbida berkecepatan tinggi | Batang bulat padat dan tabung berat yang mengutamakan kecepatan dan hasil akhir | Membutuhkan penjepitan yang stabil dan kontrol chip yang disiplin |
| Sudut CNC atau gergaji mitra | Potongan miring, bingkai, dan rakitan yang dilas | Kompleksitas sumbu ekstra hanya berguna jika sudut merupakan persyaratan nyata |
Mengukur Mesin berdasarkan Materi Anda, Bukan Berdasarkan Brosur
Kapasitas selalu menjadi spesifikasi pertama, namun pertanyaan praktisnya adalah bahan apa yang sebenarnya Anda potong. Batang padat berperilaku berbeda dari tabung, dan baja tahan karat meminta lebih banyak pada bilahnya dibandingkan baja ringan. Sebuah mesin berukuran untuk billet langka 200 mm akan memotong batangan 40 mm lebih lambat dan membuang material pada setiap garitan; mesin berukuran terlalu kecil memaksa lintasan ekstra atau pemrosesan sekunder.
Untuk batangan dan tabung padat berukuran kecil hingga menengah, mesin dengan kelas kapasitas 80 hingga 120 mm biasanya memberikan keseimbangan terbaik antara waktu siklus, biaya blade, dan kehilangan material.
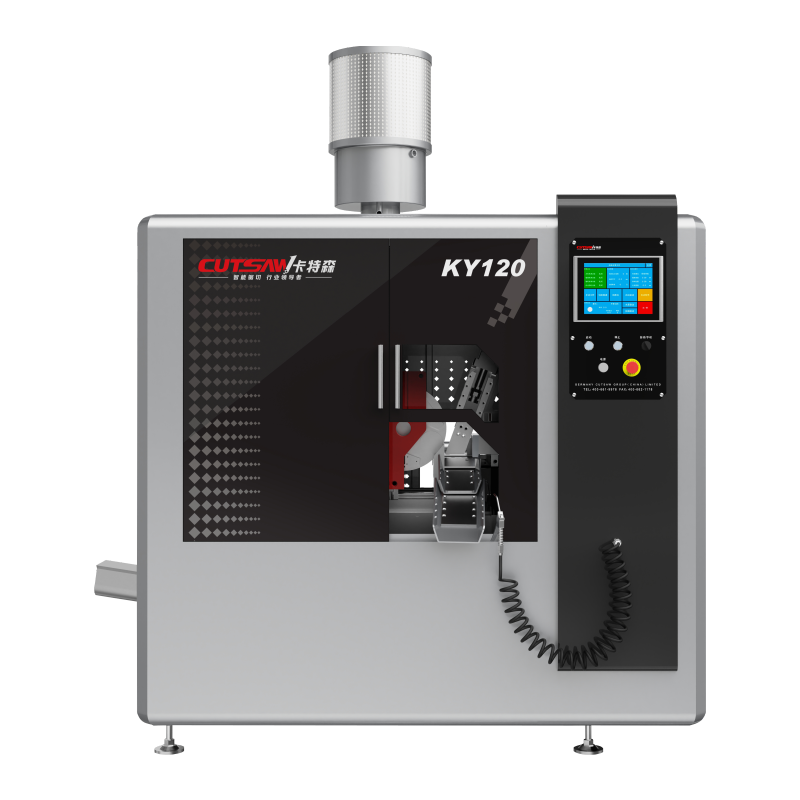 Gergaji Bundar KY120 untuk Pemotongan Pipa dan Batang yang Presisi Mesin berkapasitas 80-120 mm ini cocok untuk batangan dan tabung padat berukuran kecil hingga menengah. Opsi bilah TCT dan HSS serta pegangan penjepit tiga titik berupa batang bundar, tabung, dan baja tahan karat dengan pengumpanan stabil dan pengaturan lebih sedikit. Lihat Produk →
Jenis bahan sama pentingnya dengan diameter. Batang bundar, tabung, dan baja tahan karat memiliki kebutuhan pengumpanan yang serupa tetapi memerlukan tingkat bilah dan parameter pemotongan yang berbeda. Mesin yang disiapkan untuk ketiga bahan tersebut menghindari trial-and-error yang biasanya memakan waktu pada minggu-minggu pertama produksi.
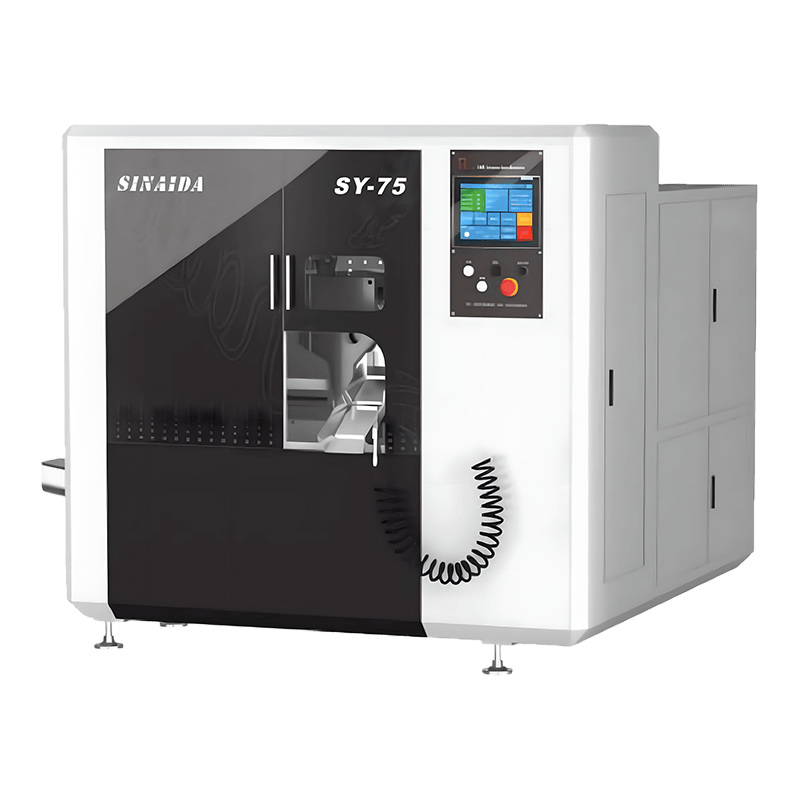 Gergaji Bundar SY75 untuk Tabung Baja Bulat dan Stainless Dibuat untuk batangan padat yang lebih besar dan profil berat, alat berat ini dilengkapi bilah HSS yang tahan terhadap baja tahan karat berkekuatan tinggi. Mesin ini menghasilkan pemotongan bebas duri dengan penjepitan yang stabil, memenuhi tugas berat dengan diameter besar. Lihat Produk →
Di ujung atas kisaran umum — batangan padat besar dan profil berat — alat berat memerlukan bilah yang lebih besar, spindel yang lebih berat, dan penjepitan yang lebih kaku. Dasarkan keputusan tersebut pada benda kerja realistis terbesar, bukan pada pekerjaan yang dilakukan sesekali untuk memenangkan pesanan.
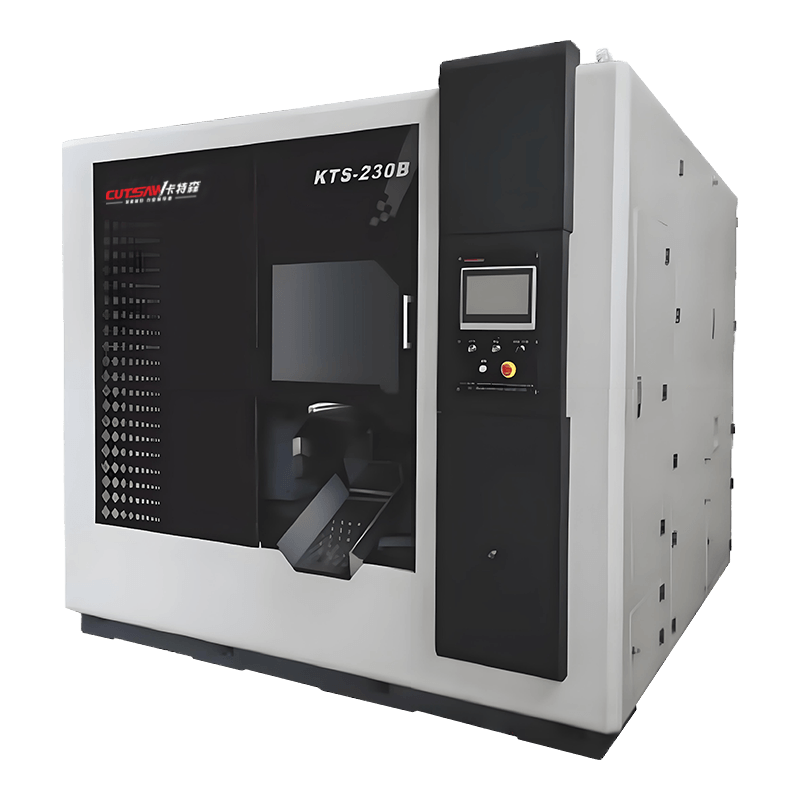 Gergaji Bundar Logam Berkecepatan Tinggi KY230 dengan Dukungan Bilah Ganda Gergaji bundar berkecepatan tinggi ini menggabungkan bilah TCT dan HSS dalam bodi cor dengan penjepitan tiga titik. Gearbox spindel yang presisi dan pengoperasian sekali klik mendukung jalur otomatis di mana detail pengoperasian menentukan penghematan biaya nyata. Lihat Produk →
Yang Biasanya Diremehkan dalam Keputusan Pembelian
Harga alat berat mendapat perhatian paling besar, namun detail pengoperasian menentukan apakah otomatisasi benar-benar bermanfaat.
Manajemen cairan pendingin dan chip. Mesin yang sepenuhnya otomatis menghasilkan chip secara terus menerus. Jika pendingin dan konveyor chip berukuran terlalu kecil, mesin akan berhenti setiap beberapa jam untuk pembersihan manual, sehingga menghilangkan manfaat otomatisasi.
Kehilangan garitan. Pisau yang lebih besar menghilangkan lebih banyak material. Diameter bilah yang terlalu besar “untuk pekerjaan di masa depan” meningkatkan kerugian material pada setiap pemotongan, dan selama masa kontrak yang menjadi uang nyata.
Pengaturan yang sangat cocok. Ketika kapasitas sesuai dengan kisaran batang sebenarnya yang dipotong, alat berat akan mempertahankan toleransi panjang di seluruh magasin dan menghasilkan ujung yang bersih dan ringan sehingga mengurangi deburring sekunder.
Perangkat keselamatan bukanlah opsional. Pelindung blade, interlock, dan penghentian darurat adalah hal yang membedakan mesin produksi dari risiko yang tidak dikelola. Mesin dengan sertifikasi CE memiliki sistem keselamatan yang tervalidasi; verifikasi dengan cara yang sama seperti Anda memeriksa keselarasan.
Kesalahan Seleksi yang Muncul di Bulan Pertama
Tanyakan kepada teknisi servis mana saja kesalahan gergaji otomatis setelah pemasangan, dan tiga pola yang sama terus muncul.
- Membeli pada diameter maksimum saja. Sebuah mesin berukuran untuk satu bagian berukuran besar yang jarang memotong produksi normal menjadi lebih lambat dan membuang lebih banyak material per garitan. Tentukan perpaduan pekerjaan, bukan outlier.
- Mengabaikan sisa-sisa batang. Setiap batang meninggalkan ekor pendek yang tidak dapat dijepit oleh pengumpan. Rencanakan pemilahan dan pengembalian sisa, karena mesin paling produktif sekalipun bergantung pada aliran material bersih di sekitarnya.
- Melewatkan pemeriksaan penyelarasan. Penjajaran blade-to-vise menentukan kelurusan potongan. Verifikasi selama commissioning; jika kemudian muncul potongan yang tidak rata, periksa kesejajarannya sebelum menyentuh mata pisau. Itu solusi praktis untuk potongan gergaji bundar yang tidak rata layak untuk dimiliki.
Intinya
Mesin gergaji bundar otomatis dapat diandalkan jika pekerjaannya dapat diulang, jenis material dipahami dengan baik, dan detail pendukung — cairan pendingin, pelepasan serpihan, pemilihan bilah pisau, keselamatan — mendapat perhatian yang sama seperti harga pembelian. Untuk pemotongan batangan, tabung, atau stok padat dalam batch yang konsisten, otomatisasi bukan tentang mengganti operator; ini tentang menghilangkan waktu tunggu di antara pemotongan.
Mulailah dengan bahan dan diameter yang Anda potong hari ini, konfirmasikan toleransi panjang yang sebenarnya dibutuhkan suku cadang Anda, dan periksa sistem penjepitan, pengumpanan, dan penanganan serpihan dengan ketelitian yang sama seperti yang Anda terapkan pada motor spindel. Mesin yang tepat terus berjalan sementara tim Anda menghabiskan waktunya untuk pekerjaan yang menghasilkan lebih banyak penghasilan per jam.


